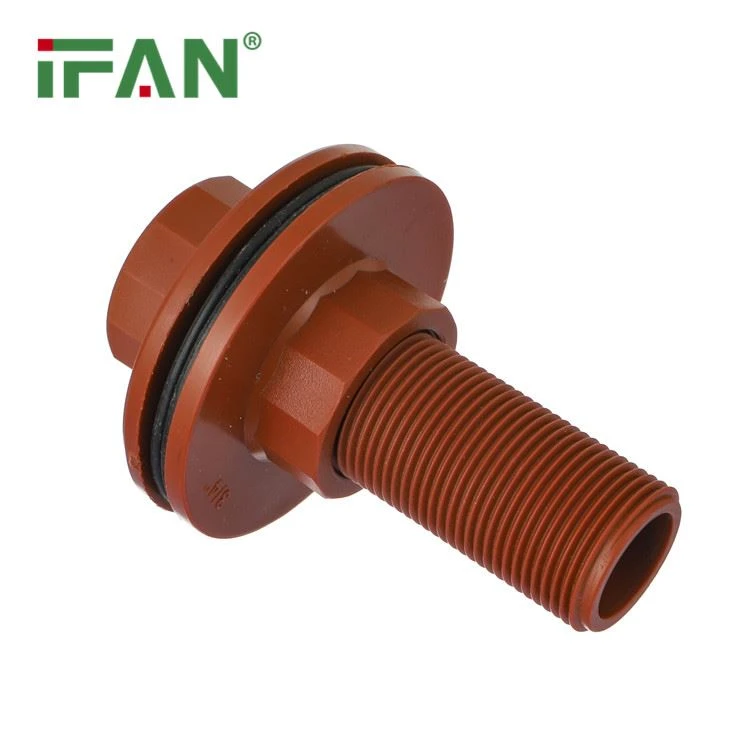
Vadošā ātruma faktora ietekme uz PPH cauruļu veidgabalu kvalitāti: vadošais ātrums tieši ietekmē produkta sieniņu biezumu. Vadošais ātrums jāsaskaņo ar ekstrūzijas ātrumu, parasti vadošais ātrums ir par 1%~ 10% lielāks nekā cauruļu veidgabalu ekstrūzijas ātrums; saspiestā gaisa ietekme uz cauruļu piederumu kvalitāti: saspiestais gaiss padara caurules formu un saglabā noteiktu apaļumu. Spiediens parasti ir 0.02 ~ 0.05mpa; svina dzesēšanas ietekme uz cauruļu piederumu kvalitāti: ja dzesēšana nav sasniegta, ekstrudētais materiāls pielīp un to nevar veidot. Vislabāk ir izmantot gaisa dzesēšanu apvienojumā ar ūdens dzesēšanu, un dzesēšanas ūdens temperatūra jāsaglabā aptuveni 15° līmenī. Jaunais cauruļu bēniņu process ir mainījis atgriešanas procesa aizmugurējo izskatu. Īsumā, "cauruļu bēniņi" ir uz parauga galda saskaņā ar noteiktu attiecību (parasti 1:10 vai 1:5), ar caurulēm uz paraugu galda Horizontālā projekcija uz kuģa ir atzīmēta ar noteiktiem simboliem, lai norādītu uz kuģa izvietoto cauruļu telpisko formu. Lofting ne tikai jānosaka katras caurules novietojums uz kuģa, telpiskā lieces forma un PPH cauruļu savienojumi, piemēram, atloki, vītņotie savienojumi, nodalījumi Savienojumu skaits utt., Ir nepieciešams arī, lai aprēķinātu katras caurules parametrus cauruļu lieces procesā.