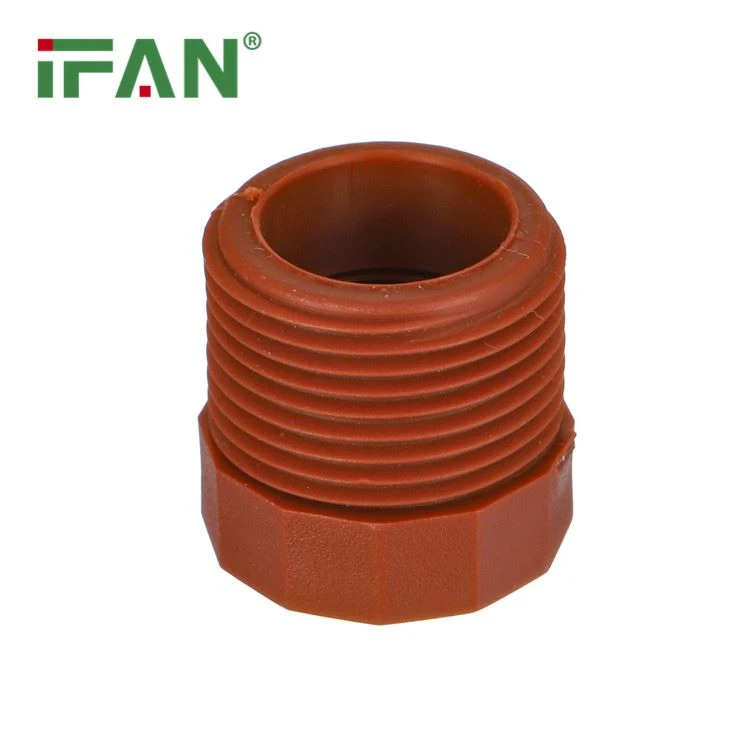
Izejvielu izvēle ir vissvarīgākais faktors: PE izejmateriālu specifikācijas un kategorijas ir daudz un daudzas. No vienas kategorijas izejmateriāliem var ražot PE gofrētās caurules, bet nevar ražot PPH caurules. Šeit vēl ir jāveic daudz eksperimentu, lai izvēlētos cauruļu veidgabalu ražošanai piemērotu materiālu; temperatūras ietekme uz PPH cauruļu veidgabalu kvalitāti: temperatūra ir galvenais faktors, kas ietekmē plastificēšanu un plastmasas cauruļu veidgabalu ražošanu. Temperatūra ir pārāk zema, plastifikācija nav laba, un temperatūra ir pārāk augsta, materiāls ir viegli sadalāms. Temperatūras kontrole jānosaka saskaņā ar sākotnējo formulu, ekstrūdera un galvas struktūru, skrūves ātrumu un citiem faktoriem. Apstrādājot cieto cauruļu veidgabalus, tā kā apstrādes temperatūra ir diezgan tuvu sadalīšanās temperatūrai, ražošanas laikā materiāla temperatūra katrā punktā ir stingri jākontrolē. Tajā pašā laikā pievērsiet uzmanību temperatūras mērīšanas instrumenta kļūdai un mērīšanas punkta novietojumam. Skrūves griešanās ātruma ietekme uz cauruļu veidgabalu kvalitāti: Skrūves griešanās ātruma izvēle tieši ietekmē produkciju un kvalitāti. Skrūves griešanās ātrums ir atkarīgs ne tikai no ekstrūdera izmēra, bet arī no augšējās caurules diametra. Rotācijas ātrums palielinās, ekstrūzijas tilpums palielinās, un materiāla bīdes spēks ir liels, kas palīdz materiāla plastifikācijai, bet materiāla uzturēšanās laiks skrūvē ir īss, un pārmērīgais berzes siltums rada caurules iekšējā siena raupjāka un cauruļu savienotājelementa izturība samazinās. , PPH caurules plastmasas alumīnija stabilā{0}}stāvokļa caurules struktūra ir saprātīga. Tāpēc skrūves ātruma kontrole ir jānosver atbilstoši prasībām attiecībā uz izlaidi, produkta izskatu un fizikālajām un mehāniskajām īpašībām.