Nerūsējošā tērauda ūdens tvertnes stiepes formēšanas process: mašīna parasti izmanto lielas tonnāžas hidraulisko presi (200T), lai izstieptu plāksni; veidnes leņķis nedrīkst būt pārāk taisns, parasti tieši virs φ10, un konstrukcijai jābūt saprātīgai; materiālam parasti nepieciešams plāksnes biezuma diapazons 0,8 -1,0 mm robežās; vispārējai izstieptai ūdens tvertnei parasti ir nepieciešama augstas temperatūras atkausēšanas apstrāde, parasti temperatūrā virs 1200 grādiem, lai pēc stiepšanas novērstu iekšējo spriegumu; virsma parasti ir ar suku, pulēta un pulēta (parasti gluda); Pēc tam, kad loksnei ir pievienota veidņu zīmēšanas eļļa, to var gludi izstiept, pēc formēšanas atkvēlināt un pēc tam apstrādāt virsmu.
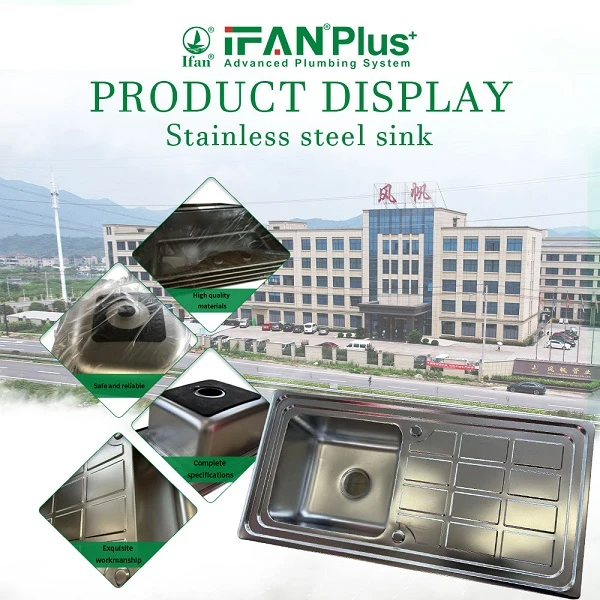
Nerūsējošā tērauda izlietnes manuāls formēšanas process: mašīna parasti izmanto liekšanas mašīnu, hidraulisko presi, lai izveidotu, un argona loka metināšanas iekārtu metināšanai; armatūra izmanto lieces armatūru un hidrauliskās preses veidni; tā kā procesā tiek izmantota locīšana, plāksnes biezumam nav daudz ierobežojumu, parasti atbilstoši ekonomiskajam Izmantojiet saprātīgu biezumu; atbilstoši materiāla biezumam var izvēlēties dažādas metināšanas strāvas, piemēram, 1,2mm tiek izmantota metināšanas strāva zem 220A; virsmas apstrādē parasti tiek izmantota stiepļu vilkšana, slīpēšana, pulēšana (parasti gluda virsma) utt.; tehnoloģiju ziņā plāksne parasti ir saliekta vispirms. Veidošana, piemēram, origami kaste, sānu šuvju metināšana un visbeidzot virsmas apstrāde.